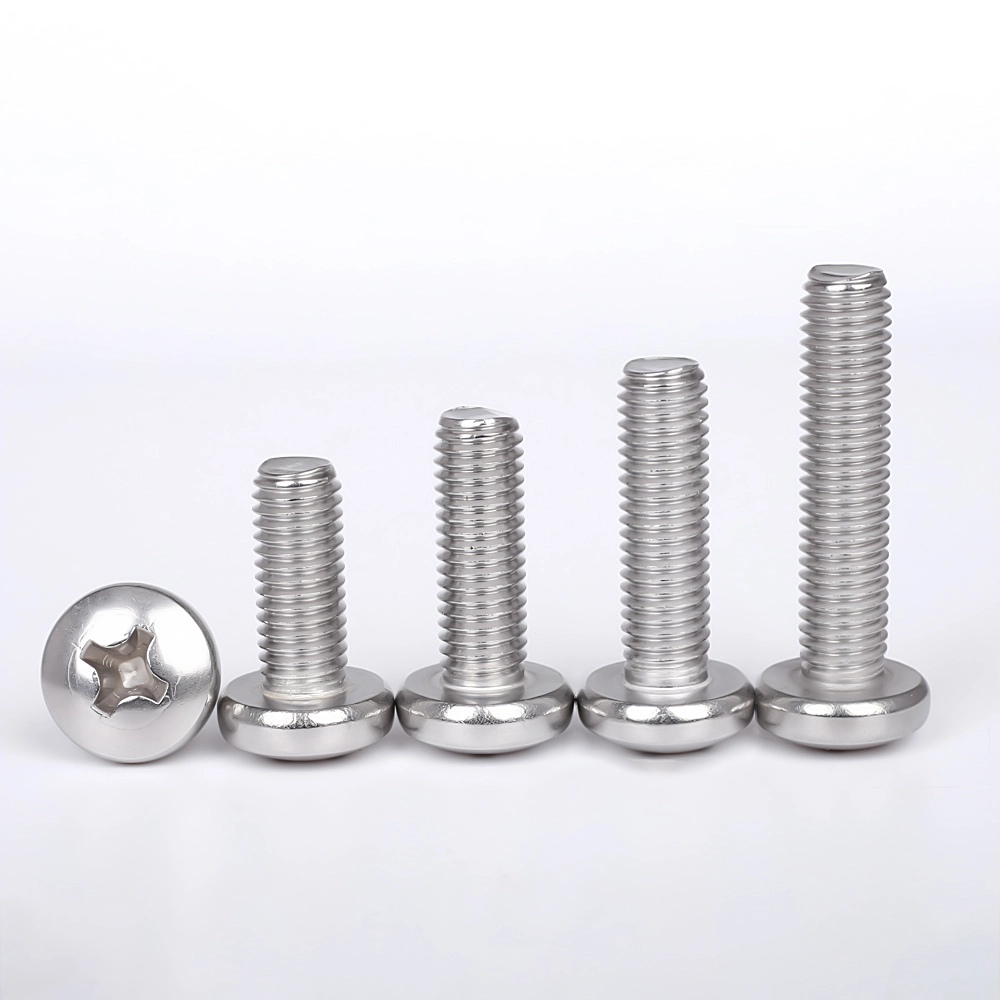
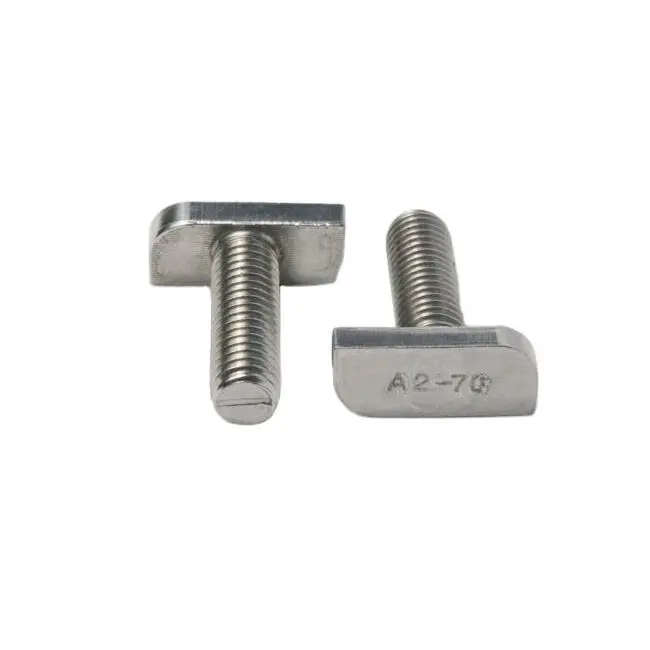
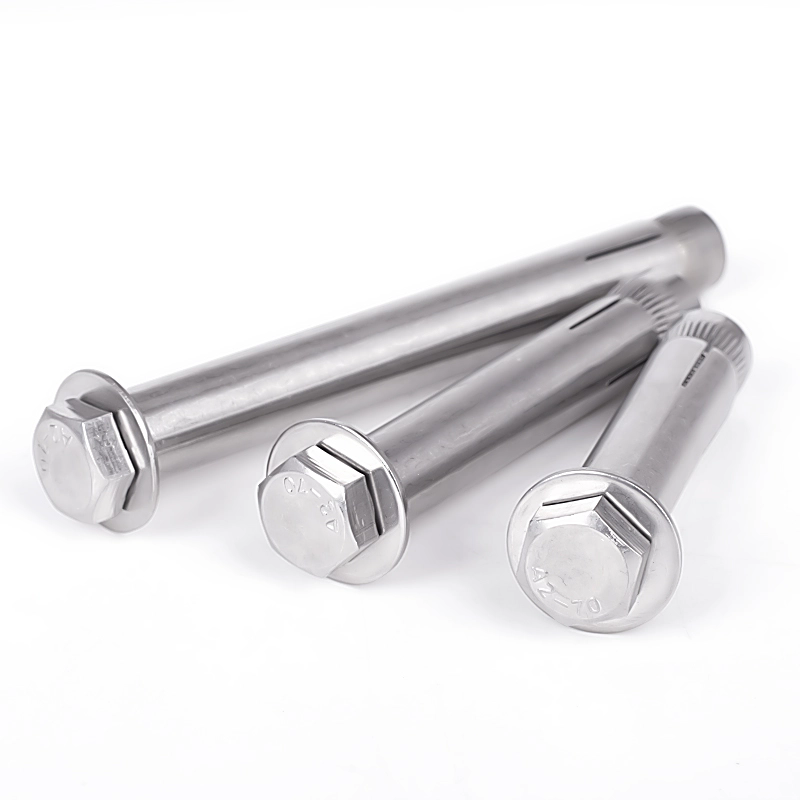
Болтовесе категоризират в обикновени болтове от въглеродна стомана, болтове с висока якост (класове 8.8, 10.9 и 12.9) и болтове от неръждаема стомана. Докато основните производствени процеси са до голяма степен сходни, болтовете с висока якост изискват допълнителна стъпка на топлинна обработка, докато болтовете от неръждаема стомана се подлагат на декапиране и пасивиране.
I. Проверка на входящите суровини
Суровини: Тел прът (навита стомана); класовете на материалите включват неръждаема стомана Q235, 45#, 40Cr, 35CrMo и 304/316.
Визуална проверка: Проверете за пукнатини, ръжда или разслояване на повърхността.
Физикохимични изпитвания: спектрален анализ на материала, якост на опън и твърдост.
Проверка на размерите: Уверете се, че диаметърът на телта отговаря на спецификациите на заготовката на болта.
II. Изтегляне на тел (студено изтегляне)
Първоначалният диаметър на валцдрана е извънгабаритен и трябва да бъде намален до стандартния диаметър на заготовката.
Декапиране: Потапяне в солна киселина за отстраняване на повърхностния котлен камък и ръжда.
Неутрализиране, изплакване с вода и фосфатиране: Образуване на смазващ фосфатен филм върху повърхността.
Осапунване: Нанасяне на смазващ прах за намаляване на износването на матрици със студена глава.
Студено изтегляне: Множество преминавания на изтегляне за намаляване на диаметъра на телта до целевия размер за обработка.
Навиване: Телът се навива на рулони, готови за студено зареждане.
III. Студено зареждане (основен процес: формоване на заготовка на глава на болт и стебло в една операция)
Използва многостанционна машина за студена глава; образуването става чрез екструзия при стайна температура (без нагряване).
Подаване и рязане: Телът се нарязва до необходимата обща дължина на болта.
Първи удар (предварителна глава): Първоначално екструдиране за оформяне на формата на главата.
Втори удар (финална глава): Оформя шестостенна глава, кръгла глава или панорамна глава; едновременно намалява диаметъра на стеблото и оформя фаската.
Изхвърляне: Произвежда заготовка за болт с гладка опашка (без резба).
Контрол на дефектите: Проверява за напукване на главата, нецентрирани глави, несъответстваща дължина на стеблото и неравности.
IV. Навиване на резби (обработка на резби)
Отличава се с навиване на резба (за високопрецизни болтове с висока якост) спрямо навиване на резба с плоска матрица (за стандартни болтове).
Зареждане, позициониране и затягане на заготовки.
Две матрици за навиване на резби се въртят една срещу друга, за да екструдират стандартни външни резби върху стеблото.
Проверка на габарита на резбата (Go/No-Go): Осигурява точност на пасването на резбата.
Почистване: Отстраняване на неравности от ръбовете на резбата.
V. Термична обработка (Изисква се само за високоякостниболтове, степен 4.8 и по-висока; по избор за стандартни болтове клас 4.8)
Предназначение: За подобряване на силата, твърдостта и издръжливостта, постигайки... 8,8/10,9/12,9 степени на якост
1. Закаляване
Загрява се в пещ с мрежест ремък до 800–900°C, последвано от бързо охлаждане с масло за увеличаване на твърдостта.
2. Закаляване
Повторно нагряване и задържане при средна температура за облекчаване на вътрешните напрежения при охлаждане и предотвратяване на крехко счупване.
3. Охлаждане и изпразване
Проверка на твърдост и микроструктура след топлинна обработка; несъответстващите части се преработват.
VI. Повърхностна обработка (защита от корозия/ръжда; процесът е избран въз основа на изискванията)
Предимства: Ниска цена; Недостатъци: Податливи на водородна крехкост при високи температури; електропоцинковането е забранено за високоякостни болтове 10,9/12,9.
2. Горещо поцинковане (Енергетика и тежки външни болтове)
Декапиране и флюсиране → Високотемпературно потапяне на цинк; дебело покритие, отлична устойчивост на корозия; нишките изискват почистване след обработка.
3. Dacromet / Geomet (за болтове с висока якост)
Без водородна крехкост; превъзходна устойчивост на ръжда в сравнение с поцинковане; устойчив на солен спрей; основен избор за нови енергийни и автомобилни компоненти с висока якост.
Алкално окисление; само краткотрайна защита от ръжда; без покривен слой.
5. Специфично за неръждаема стомана: ецване и пасивиране
Премахва нагара/оксидите при обработката; повишава устойчивостта на неръждаема стомана към ръжда.
VII. Пълна проверка и сортиране
Визуална проверка (100%): Пукнатини, вдлъбнатини, неравности, отлепване на покритието.
Проверка на размерите: Обща дължина, шестостенна ширина на плоскости, дебелина, външен диаметър на резбата.
Механични проверки на място: якост на опън, граница на провлачване, твърдост, изпитване на въртящ момент.
Машина за оптично сортиране: Автоматично сортиране за отстраняване на дефектни части.
VIII. Водородно изпичане (задължително за поцинковани болтове с висока якост)
Изпечен при 200–230°C за 2–4 часа в рамките на 24 часа след нанасяне на покритие, за да се елиминира водородната крехкост и да се предотврати счупване, предизвикано от напрежение.
IX. Опаковка и складиране
Опаковани по спецификация и клас; етикетирани (спецификация, здравина, материал, партиден номер). Влагоустойчива опаковка; складиране и експедиране.
Използваме бисквитки, за да ви предложим по-добро сърфиране, да анализираме трафика на сайта и да персонализираме съдържанието. Използвайки този сайт, вие се съгласявате с използването на бисквитки от наша страна.
Политика за поверителност